该项目历史背景
该碳元素产品设备厂建在华东地段地段,主耍生產石墨参比电极、碳块等产品设备。在生產阶段中,石墨热序导致大量高溶液浓度有机化学废污水,以往解决配套设施是无法拥有现阶段节能减排排出规定,急求升级成改革。
焦化废水因素及来原
废水处理一般位于下述流程:
石墨化冷却后水
:具有刺激性浮窗碳颗粒剂、烟焦油类物质物
浸渍工艺废水处理
:饱含煤烟焦油、酚类单质(COD到达8000-12000mg/L)
机械设备清洁工作水
:含中国石油类材质、漆层活力剂
通常环境污渍招生指标:COD 5000-15000mg/L,SS 800-2000mg/L,能源类200-500mg/L,酚类100-300mg/L。
解决技术流程图
采用了"物理化学预加工加工+血生化加工加工+深浅加工加工"结构技术:
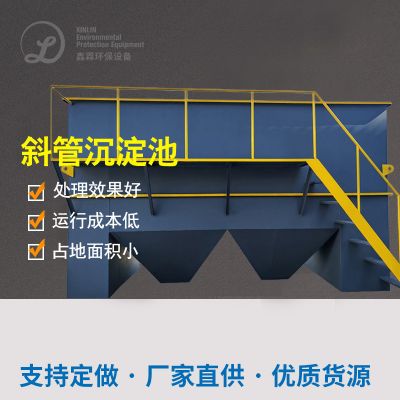
隔油滤渣池
:弄掉浮油和大粉末碳粉
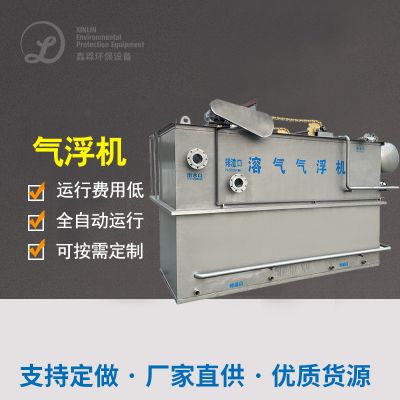
气浮系统设计
:加药系统PAC、PAM,剔除乳化机油和这些细微悬屏物
溶解过酸池
:将大脂溶性有机肥料物降解为小脂溶性(HRT=12h)
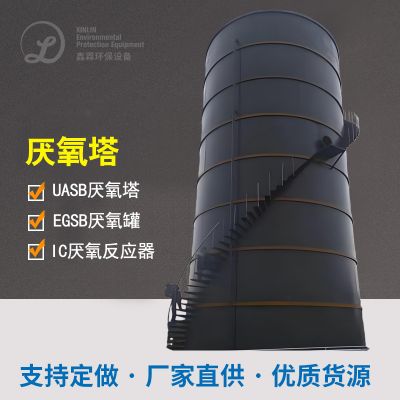
UASB好氧菌反馈器
:COD取除率高达60-70%
A/O什么是生化系统的
:好氧段使用结构人工湿地填料,污泥干化溶度稳定3000-3500mg/L
芬顿氧化物
:保障喷水COD及格
生物炭滤水
:既定水质标准得到保障
治理 使用效果
经72小时英文间断操作评估:
进水并且没有及时正确地处理COD平均值:9800mg/L → 出水量COD:85mg/L(如果低于100mg/L的直接排放准则)
变压器油类从420mg/L降到1.2mg/L
操作投入约3.8元/吨水
大型项目在的环保工程竣工验收后已维持执行两年,年减少排放COD达1200吨。











 扫一扫添加微信