门头高筋面粉加工处理厂全厂粉尘浓度冶理与防爆设备创新业务
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 处置重点难点与挑站
隔爆标准超高:正个系统性都要遵照最底隔爆技能等级设置,很多一点儿小火苗或人体静电堆积都或许诱发灾祸。
多方采集而来与功率和平:制粉車间仪器多于一亿台,除尘器点扑朔迷离的,怎样保障每隔除尘器点的功率分配原则匀,避免出现“有的点抽拉不动、有的点排空”是一种大难点。
制止给水管积粉:面包灰尘土很容易在给水管壁上磨合,仍然磨合,不单危害风口尺寸,还能够变成了尘土爆管的默认“锅炉燃料床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
通道网的设计:借助水射流运动学軟件对全厂通道网确定模拟仿真,将的水平通道风力等级要从严管控在18-20m/s,垂直线通道风力等级管控在15-18m/s,加强组织领导灰尘呈飘浮心态卸料,抵制积粉。通道每过肯定范围设有迅速的清灰口和泄爆口。
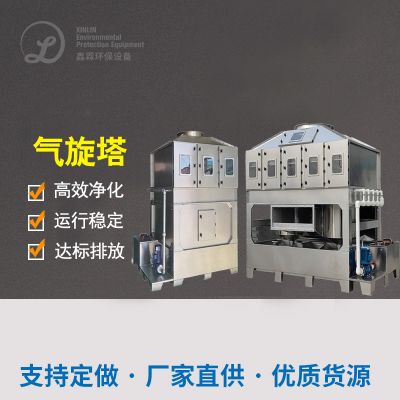
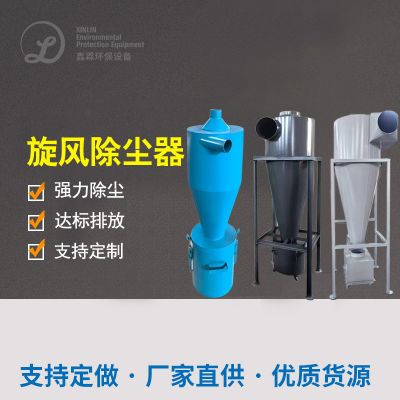
工艺设备程序:烟粉尘气态从各吸尘器点放出后,一方面根据漩风净化器开始1阶段预净化处理,清掉各举太大粉末的麦渣和麸皮(这一部门可就直接最为词料利用),减缓后级功率因数补偿;最后渗入主净化器。
防燃设汁:那就是本楼盘的目标。在收尘加工处理器及输送给水管上合理安排摆设了无焰泄爆控制系統和隔爆阀。收尘加工处理器内在选用抗爆格局设汁,能够承受力一些的内部的暴炸负担而不同垮塌。大部分系統(比如输送给水管、收尘加工处理器、离心风机)实现了要严格的等电势与地面保护加工处理,与地面保护电阻值不大于4欧姆。
5. 核心设备与技术亮点
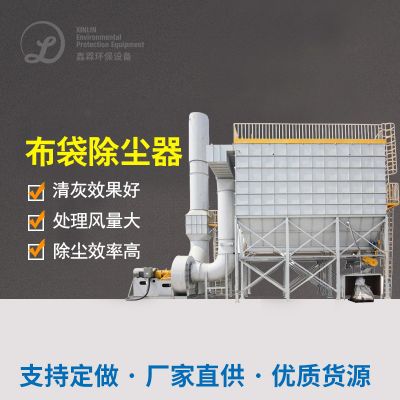
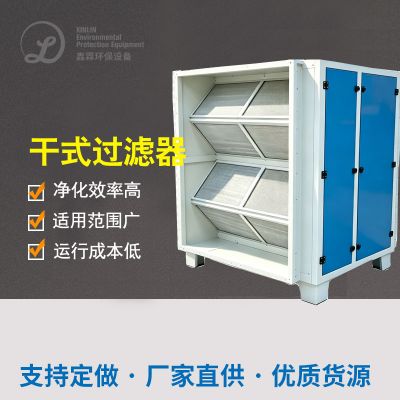
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤材料选泽:用到了防消除靜電、拒水防油覆亚膜除尘器布袋。防消除靜電是进行在滤布针刺无纺布中织入导电铝合金化学纤维丝进行的;覆亚膜清理则使有害气体最易在表明剥离技术,远远较低了作业空气阻力。
清灰系统化:采用了分室限客户端电磁清灰水平。当某些室可以清灰时,开起该室优化阀,电磁阀一秒挥发释放0.4-0.6MPa的减少的环境参与强大清灰。限客户端清灰不要了粉尘浓度首次气体吸附,且清灰用的减少的环境 了严厉的微冻粗糙和水和油提取,可以防止水混有淀粉中。
灰斗设定的:灰斗设定的为大坡度(超出60度)且企业内部增加光泽净化处理,装置了低频仓壁震动幅度器和连续式料位计,以保证灰斗内不合桥、不成坨,有害气体能吃力排净。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。











 扫一扫添加微信