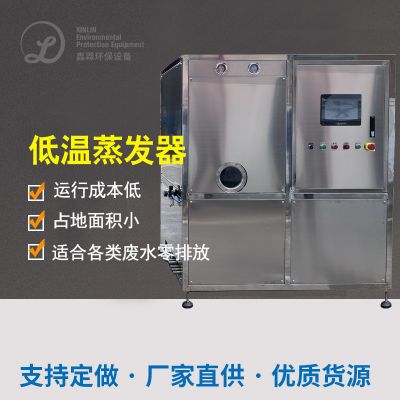
低温蒸发器|废水蒸发器每吨水多少费用|低温蒸发器多少钱一台
高恒温化掉器是一个种采用高恒温生态环境满足液态化掉的专用设备,首要合理利于-压-压或空气能技能大大减少液态凝固点(一般为 30-50℃),以此在温和性标准下来完成化掉提液进程。其核心内容方式是采用-压泵或缩减机确保程序-压,使废渣在高恒温下燃烧,同时紧密联系空气能回收利于水蒸汽汽化热,满足养分再循环合理利于67。比如说,-压高恒温化掉器可在 - 96kPa -压下将水的凝固点高于 37℃,采用浸泡式热交互器高温废渣,使含水分化掉后冷凝水为可回收利用的水蒸气纯水,提液液则建立高有机废气浓度危险废弃物。
适用行业
- 工业废水处理:广泛应用于化工、制药、电镀、印染、汽车制造等行业的高盐废水、高 COD 废水、含油废水及垃圾渗滤液处理。例如,某煤化工企业通过低温蒸发器处理高盐废水,淡水回收率超 80%,TDS 降至 81mg/L,直接回用于生产。
- 危废减量:切削液、废乳化液等危废经处理后浓缩减量达 75%-90%,某机加工企业年节省危废委外费用超 600 万元。
- 资源回收:废酸回收行业中,低温蒸发器可在常压下分离磷酸、硫酸等,2025 年预计废酸回收量将超 4200 万吨。此外,重金属废水经处理后浓缩液纯度达 95% 以上,可直接用于金属冶炼。
- 食品与生物制药:处理含热敏性物质的废水(如蛋白质、有机溶剂)时,通过精准控温(35-40℃)避免成分分解,冷凝水 COD≤30mg/L,可回用于设备清洗。
核心优点
- 高效节能:吨水电耗比传统蒸发技术降低 50%-70%,例如某设备处理 60 吨 / 天废水时吨水能耗仅 60 度电7。热泵技术实现热能循环利用,无需额外蒸汽供应6。
- 环保安全:全程无需添加化学药剂,避免二次污染;全密闭运行,无废气排放,冷凝水 COD 浓度低(如≤30mg/L),可直接回用或达标排放。
- 抗结垢与低维护:低温运行减少水垢生成,例如某设备维护周期比 MVR 蒸发器延长 3 倍以上,且结垢松散易清洗。
- 适应性强:可处理高盐、高浓度、含重金属或热敏性废水,且对水质波动耐受性高17。例如,真空低温蒸发器可在 - 96kPa 负压下稳定运行,适应不同浓度废水。
- 自动化与占地小:全流程 PLC 控制,支持远程监控;模块化设计节省空间,例如某设备处理量 1000-5000L / 天时占地面积仅数平方米。
典型运用案例
- 化工行业:某化工企业采用低温蒸发器处理 RO 浓水,电导率降至≤100μS/cm,年节水 3800 吨,同时回收结晶盐纯度≥95%,作为副产品销售。
- 汽车制造:某压铸厂废水经处理后,重金属浓缩液纯度达 95% 以上,直接用于金属冶炼;冷凝水回用于清洗工序,年节约水费数百万元。
- 垃圾渗滤液处理:通过低温蒸发技术,COD 去除率超 70%,浓缩液体积减少 90%,大幅降低填埋成本。
- 锂电池行业:针对电解液等高污染废水,低温蒸发器可实现浓缩减量,同时避免高温下有机物分解,确保处理安全性。
- 废酸回收:苏州荣轩环保的 LTAPE 低温蒸发器在常压下处理废酸,实现磷酸、硫酸浓缩及挥发性酸提纯,助力行业绿色发展。
技术对比与趋势
与传统与现代 MVR 蒸馏器相较,超高温蒸馏器时期投资加盟较低且维护保养十分简单,特别的要适于微商中小经营规模医药化工污废水 正确处置10。而与膜分离处置工艺工艺相较,其碳进行排放量更低且抗被污染的技能更强,特别的要在正确处置高含量医药化工污废水 时优越强势。近三余载,纳米工艺材料纳米工艺防腐蚀性工艺工艺的app进第十步的提升了设配耐高温性性,扩大了在医药化工、煤炭等域的支持性。未来十年,超高温蒸馏器将向智慧化、高融合创新发展进步,组合物连机网控制远程电脑运维和技术,并经历与光伏系统、风力等可回收能源系统的组合,进第十步降底碳进行排放。











 扫一扫添加微信