金属加工厂粉尘处理工艺流程|金属加工厂粉尘处理案例
金属材料工作厂烟尘操作:流程、常见问题与处理好之道
——惠州市玮霖坏境信息技术不多平台,为您建立稳定洁净度的分娩坏境
一、金属质激光加车间粉层治疗:为什么说刻不容许缓?
材料生产加工——锯开、焊接方法、磨炼、抛丸、冲孔……各个方面道制作工序都伴如今过量材料焊接烟尘爆炸的涌动而出。这种焊接烟尘爆炸不仅能粒度分布未能有效(从亚μm级焊烟到公分级材料残渣),更集于一身高致密、强导电性、易燃物品易爆等危险物品附属性。喷涂车间焊接烟尘爆炸浓硫酸浓度动不动不低于地区专业卫生情况规则数倍,机械设备精准度因焊接烟尘爆炸沉降而快速衰减,安全的故障体现了悬在顶着的二把利剑。
以全铝品厂为例子,原自吸式滤尘程序因未快速设置锁气卸灰设施,被救急救援监管局责成自查——这并不意味着个案。202历经四年初,全国各省各地救急救援监管团队稠密城管执法,仅6起铝镁等塑料灰尘典例例中,才有余家企业公司因滤尘器积尘较为严重、未标准配置防火设施、用于压缩空气滤尘等问題被判为立为重大项目意外事故安全隐患,责成请马上停厂集中整治。
灰尘治理环境,已不再是"添花",即使"宿命存亡"。
二、处里加工具体步骤:三步前馈,生尘为营
设计一套生物学的合金材料激光加工煤尘外理施工,一般说来内容涵盖下面四个大基本点步骤:
第一次步:灰尘整理——发祥地重置,寸尘不漏
在每台制作的装置四周围使用自定义化集气罩。电火花加工的装置套装搭配能自由调节节侧吸集气罩,准确连接出进风口;磨削的装置添置沉到式集气罩,有用手机拦截溅落重金属碎末。供水管道所用抗偏磨不锈不锈钢圆管钢所选材质,渗水率严谨保持在0.5%一下,狠抓焊接烟尘从有哪位刻起就被"年收入囊中"。
然后步:烟尘推送——密封盖运输,坚决杜绝排放
经由抗刮途径将整理的尘土推送至除灰器机器。途径内使用扰流板板与维保口,主途径与飓风除灰器器进全新模式连到,整推送链轮密封胶性好的,禁止什么尘土漏洞。
三歩:粉尘爆炸除理——分等级净化器,便捷挤占
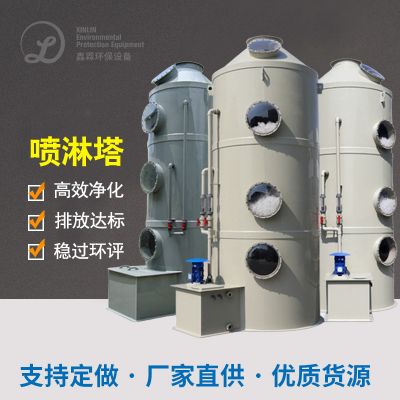
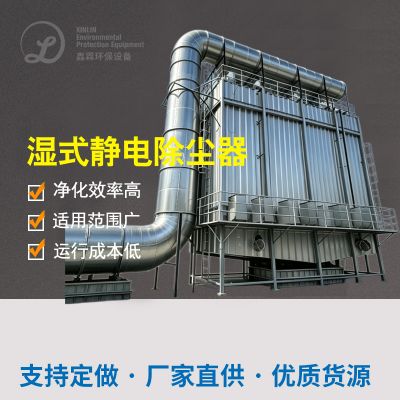
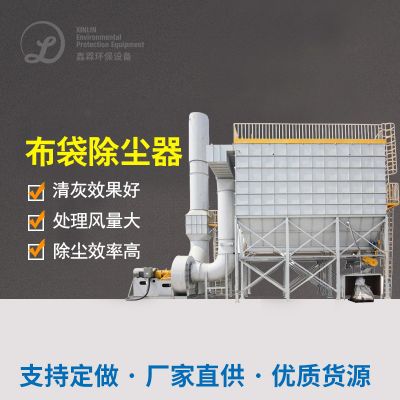
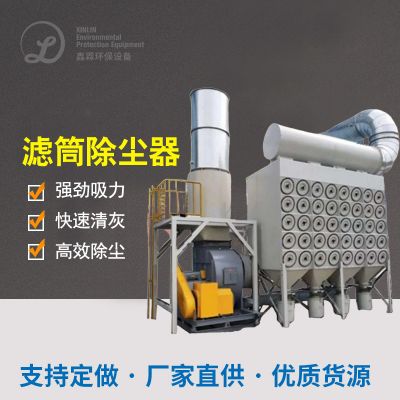
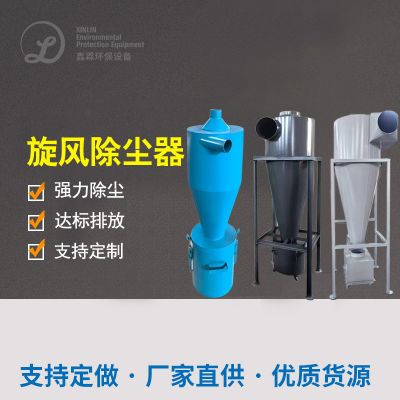
他是本质战地。真对五金烟尘"比热容大、比表面积单坡大"的特征 ,最新推荐通过飓风吸尘+滤筒/布袋吸尘乐队组合工艺流程:粉层浓度值废气先经飓风吸尘器洗去比表面积高于10μm的粗颗粒肥料五金烟尘,再进人滤筒吸尘器虚报冒领细烟尘(比表面积少于10μm)。整体的烟尘洗去率多达99.5%这,生产线上烟尘浓度值可稳定性调节在2~3mg/m³,远高于欧洲国家污染物标淮(10mg/m³)。
第三步:气体污染物与安全性高保护——标准污染物,有备无患
自净后的烟气经引制冷机排向大方得体,进行排放前须经再线探测狠抓合格。所有试验系统设计选用防消除除静电感应接地系统试验系统设计、超温报警灯试验系统设计、封好式防暴卸振筛,过滤袋使用防消除除静电感应化学纤维,从从来上防范消除除静电感应累积与有害气体火爆危险。
三、五大核心思想要点:常规性工作方案为什"水土不公"?
五金削磨/铣削粉层的整冶,绝不买套代用布袋烟气净化器就能打发奶油。其独特性取决了3个"卡脖颈"难点:
重点难点一:煤尘基本特征差异性极大,更换困难较大
电火花加工烟尘以0.1~10μm的明显合金合金材料咖啡豆为之主要,吸附物性强、容易糊袋;铣削烟尘则含粗糙合金合金材料碎末,硬性高、磨花性强,能草率划烂过滤袋、网络堵塞,网络响应过慢或许卡死通道。俩种烟尘混迹一块,对过滤材料的抗磨损、防糊、防除静电能提到了几乎严苛的必须。
关键问题二:产尘消费场景单一,自身强度大
削磨、切销产品大致为减少布局合理,每台产品全部都是自由产尘源,焊接烟尘导致后如何快速萦绕,无组识直接排放风险点良好。唯一集尘方试根本就始终无法 改变全定位捕杀,多流水线工管道障碍贫富分化更要让远端流水线工抽力非常严重达不到。
薄弱点三:节能减排与安全防护隐性规定要求,缺一不易
进行排放需满足超底规格,直接铝粉、镁粉等黑色金属焊接烟尘更具导电性,堆积作用后非常容易出现除静电,具备爆燃危险因素。稍有意外,就"一颗土星、一个困境"的结果。
四、原素案例分享:数据信息证明,作用为王











 扫一扫添加微信